Le « Cook & Chill » dans la restauration collective
Pourquoi le réchauffage et le refroidissement des aliments ne se résument pas à une simple question de température
Là où se prennent les décisions en matière de sécurité alimentaire
26 août 2026
Imaginez : il est un peu plus de 11 heures. Dans une cuisine centrale, 15 lots sont en cours de préparation simultanément. Du poulet dans le four mixte et des légumes dans l'autocuiseur. L'équipe du matin cuisine depuis six heures. Tout se déroule comme prévu jusqu'à ce que la première fournée sorte du four et soit transférée dans le refroidisseur rapide. Dès que la porte du refroidisseur se referme, le processus devient invisible. Et personne ne sait exactement ce qui se passe derrière cette porte.
C’est précisément ce moment, la transition entre la cuisson et le refroidissement, qui constitue l’un des points de contrôle les plus critiques de toute la chaîne de production. Or, le risque ne réside pas dans le personnel de cuisine, mais dans le processus lui-même, qui atteint ses limites structurelles.
Dans cet article, vous découvrirez pourquoi le réchauffage et le refroidissement des plats sont si exigeants sur le plan microbiologique. Vous apprendrez également quels risques surviennent dans la pratique et pourquoi le problème ne vient presque jamais des personnes.
Cook & Chill : ce que ce procédé doit permettre de réaliser
Hôpitaux, écoles, restaurants d'entreprise, cuisines d'avion et restauration aérienne : tous ont un point commun : ils ne cuisinent pas à la commande, mais à l'avance, et la production est géographiquement dissociée de la consommation. De grandes quantités sont préparées à l’avance, stockées au frais ou congelées, puis régénérées ultérieurement. Ce procédé, appelé « Cook & Chill » ou « Cook & Freeze », est aujourd’hui la norme dans la restauration collective professionnelle.
L’avantage est évident : efficacité, prévisibilité, qualité constante. Mais ce procédé s’accompagne d’une responsabilité souvent sous-estimée. En effet, chaque étape supplémentaire de la chaîne de production — cuisson, refroidissement, stockage, régénération — comporte des points de contrôle critiques. Chacune de ces étapes a ses propres valeurs limites. Et chacune d’entre elles est soumise à un délai à respecter.
Les valeurs de référence européennes à cet égard sont clairement définies : la volaille doit être chauffée à une température à cœur d’au moins 75 °C. Après la cuisson, le produit doit être refroidi à une température inférieure à 3 °C dans un délai de 90 à 120 minutes. Pour la régénération, la règle est la suivante : réchauffage à au moins 70 °C en 30 minutes maximum.1 Les valeurs exactes varient selon les pays et les spécifications de l’établissement, mais la structure reste toujours la même : une valeur cible et un délai qui s’écoule.
 AI-generated
La zone de danger : ce qui peut se passer en 90 minutes
Pourquoi ces plages de temps sont-elles aussi étroites ? La réponse se trouve dans la microbiologie. Entre 5 et 63 °C, ce qu'on appelle la « zone à risque », les germes pathogènes se multiplient de manière exponentielle. Si un micro-organisme survit à la cuisson sous forme de spore, il attend de germer précisément dans cette plage de températures.
Un exemple typique est celui du Bacillus cereus, un bactérie sporulante que l'on trouve principalement dans les aliments riches en amidon tels que le riz, les pâtes ou les sauces à base de pommes de terre. La cuisson détruit les cellules végétatives. Les spores, en revanche, survivent sans problème. Si le produit reste trop longtemps dans la zone de danger, ces spores germent et les bactéries produisent de la céréulide, une toxine émétique exceptionnellement résistante à la chaleur. Elle résiste même à une stérilisation en autoclave à 120 °C pendant une heure.
En clair, cela signifie qu’aucune étape de cuisson dans une cuisine ordinaire ne peut neutraliser cette toxine une fois qu’elle s’est formée. Il est tout simplement impossible d’y remédier a posteriori. La seule option consiste à détruire le lot ou à accepter sciemment le risque. Aucune de ces deux solutions n’est optimale.
C’est pourquoi la phase de refroidissement constitue une exigence de sécurité absolue et non une étape de qualité facultative. En effet, même des écarts minimes peuvent entraîner un problème irréversible.
Pourquoi ce processus reste-t-il pourtant souvent invisible aujourd'hui ?
Si les risques sont si évidents, pourquoi la surveillance reste-t-elle encore lacunaire dans tant d’entreprises ? La réponse ne réside pas dans les connaissances des collaborateurs. Elle réside dans la conception même du système de surveillance.
Dans la pratique, les entreprises disposent aujourd’hui essentiellement de deux options. Première option : un système de mesure filaire, dans lequel la sonde est reliée à un enregistreur de données par un câble. Sur le papier, c’est la solution la plus robuste : des données en continu, une courbe traçable. Mais dans la pratique, c’est un compromis peu satisfaisant. Le câble gêne le passage, se coince dans les portes, complique le nettoyage conforme à la norme HACCP et limite la manière dont le lot peut être positionné dans l’appareil. De plus, les données sont isolées dans un silo ; elles doivent être lues, interprétées et transmises une par une. Le résultat est prévisible : tôt ou tard, les employés mettent le capteur de côté, car sinon, le fonctionnement de l’établissement ne se déroule pas sans heurts. Et ce que personne n’osera dire à voix haute devient une pratique tacite.
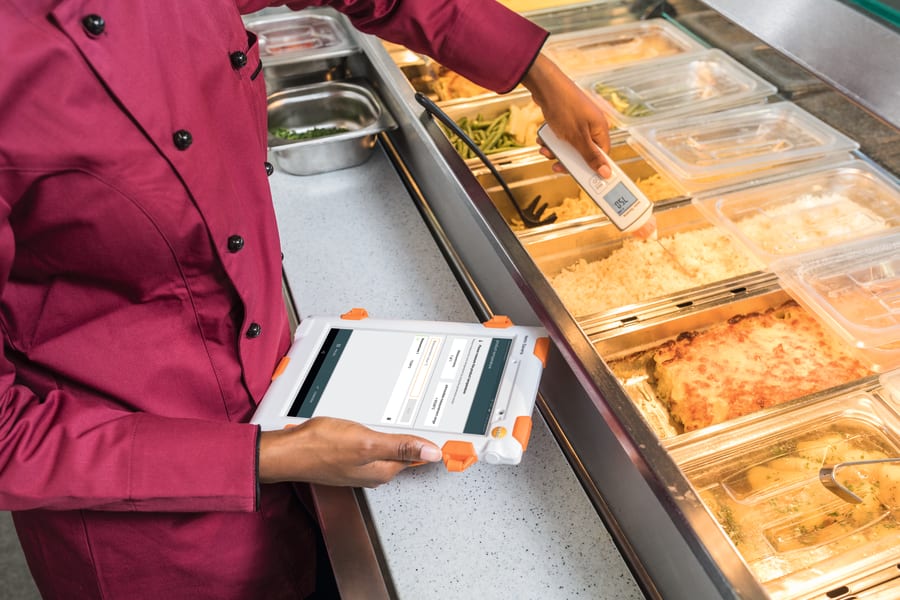
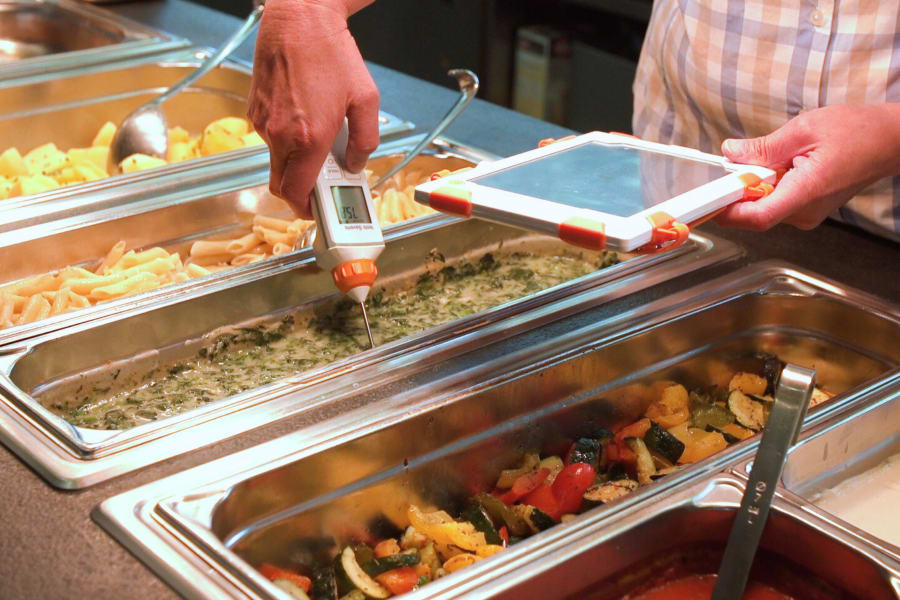
La deuxième option est encore plus répandue dans de nombreux établissements : la mesure manuelle à l’aide d’un thermomètre à main et d’un relevé papier. Quelqu’un doit penser à prendre la température à la fin de la cuisson. Puis à nouveau pendant la phase de refroidissement. Et encore une fois à la fin. Le chronométrage dépend d’un minuteur de cuisine dont on peut facilement oublier de lancer le compte à rebours ou qui sonne alors qu’on est occupé avec deux autres lots. Et ce, lors d’un service où 5, 10 ou 15 lots tournent en parallèle.
La consignation des valeurs ne s’effectue donc pas immédiatement au moment de la mesure. Il arrive que les valeurs soient notées à la hâte de mémoire à la fin du service ou, dans le pire des cas, que la consignation soit même complètement oubliée.
Mesure a posteriori : le problème structurel fondamental
Derrière ces deux approches, qu’elle soit par câble ou manuelle, se cache le même problème structurel : l’interprétation des valeurs mesurées n’intervient qu’une fois l’étape du processus terminée.
Si, à un point de contrôle, un employé constate qu’un lot a peut-être dépassé sa plage de temps, le processus est déjà terminé. Il ne peut plus intervenir, mais doit prendre une décision : détruire le lot, avec tous les coûts que cela implique, ou accepter le risque, sans disposer de données qui justifieraient clairement cette décision.
Et même si tout se déroule correctement : où se trouvent les données ? L’enregistreur de données et le registre papier constituent des sources de données distinctes. Si un logiciel HACCP est utilisé, les données des enregistreurs et du registre papier y font également défaut. Ces « îlots » ne sont pas reliés entre eux. Chaque transition entre les systèmes entraîne une rupture de média, source supplémentaire d’erreurs, de retards et de lacunes. De plus, la complexité d’un audit, au cours duquel toutes les données sont consultées a posteriori, devient incommensurable.
Résultat : les écarts n’apparaissent que lorsqu’il est trop tard pour y remédier. Les justificatifs sont rassemblés a posteriori, au lieu d’être générés au fur et à mesure du processus. Pour les audits, cela signifie qu’on recherche des preuves d’un événement survenu hier, dans un système qui repose sur le papier et la mémoire.
Quatre points faibles qui se renforcent mutuellement
Dans les établissements qui utilisent les procédés « Cook & Chill » ou « Cook & Freeze », les problèmes se résument généralement à quatre points faibles récurrents :
Charge de travail liée à la documentation : mesurer, noter, régler les minuteries, et ce pour chaque lot, tout au long du service. Une charge de travail qui peut rapidement se chiffrer en heures et qui détourne le personnel de cuisine qualifié de ses tâches principales en l’accablant de tâches administratives.
Erreurs humaines : mesures oubliées en période de pointe, valeurs mal saisies. Dans les équipes caractérisées par une forte rotation du personnel ou des barrières linguistiques : des processus exécutés sans être réellement compris. Cela entraîne des incertitudes dans la mise en œuvre et des erreurs qui ne sont même pas identifiées comme telles.
Manque de transparence : aucun établissement ne dispose d’emblée d’une vue d’ensemble permettant de savoir quel lot se trouve actuellement où dans la phase de refroidissement. La planification repose sur l’expérience et non sur des données en temps réel, ce qui réduit la capacité.
Données manquantes lors de l’audit : lors d’un audit, toutes les données doivent être disponibles sans lacunes. Si l’auditeur souhaite connaître les valeurs d’un lot précis pour un jour donné, cela pourrait sinon rapidement devenir un écueil fâcheux.
Ces quatre points faibles se renforcent mutuellement. La charge administrative liée à la documentation engendre des erreurs humaines. Les erreurs humaines créent précisément les lacunes dans les données qui posent problème lors de l’audit. Et à la base de tout cela se trouve le problème structurel fondamental que constitue la discontinuité de la surveillance. Ce qui est aujourd’hui enregistré dans la plupart des entreprises, ce sont des instantanés et non des courbes de température continues. Et ce qui manque, c’est la preuve qu’il n’y a pas eu d’écart entre ces points.
Conclusion
La méthode « Cook & Chill » est sûre lorsqu’elle est mise en œuvre de manière rigoureuse et vérifiable. Les risques liés au réchauffage et au refroidissement des plats sont réels et d’ordre microbiologique. Les délais à respecter ne sont pas négociables. Or, les pratiques actuelles de contrôle dans de nombreux établissements ne sont pas suffisamment structurées pour répondre à ces exigences de manière fiable et sans faille. La question qui en découle n’est pas « Comment mieux former nos collaborateurs ? », mais : « Comment mettre en place un processus qui fonctionne correctement, même lorsque l’entreprise tourne à plein régime ? »
Plus d'informations