Bezpośrednio od producenta
Darmowa dostawa od 250 zł*
Szybka dostawa
Bezpieczne płatności
Bezpośrednio od producenta
Metoda „Cook & Chill” w gastronomii zbiorowej
Dlaczego podgrzewanie i schładzanie żywności to coś więcej niż tylko kwestia temperatury
Gdzie podejmowane są decyzje dotyczące bezpieczeństwa żywności
26 sierpnia 2026 r.
Wyobraźmy sobie, że jest tuż po 11 rano. W centralnej kuchni produkcyjnej jednocześnie przygotowuje się 15 partii potraw. Kurczak w piecu konwekcyjno-parowym, a warzywa w szybkowarze. Wczesna zmiana gotuje już od sześciu godzin. Wszystko idzie zgodnie z planem, dopóki pierwsza partia nie wyjdzie z pieca i nie trafi do schładzarki szokowej. Od momentu zamknięcia drzwi schładzarki proces staje się niewidoczny. I nikt nie wie dokładnie, co dzieje się za tymi drzwiami.
To właśnie ten moment – przejście od gotowania do schładzania – stanowi jeden z najbardziej krytycznych punktów kontroli w całym łańcuchu produkcyjnym. Ryzyko nie leży jednak po stronie personelu kuchennego, ale samego procesu, który strukturalnie osiąga swoje granice.
W tym artykule dowiesz się, dlaczego podgrzewanie i schładzanie żywności stanowi tak duże wyzwanie z mikrobiologicznego punktu widzenia. Poznasz również, jakie zagrożenia pojawiają się w praktyce i dlaczego problem prawie nigdy nie leży po stronie osób zaangażowanych w ten proces.
„Cook & Chill”: Jak to robić
Szpitale, szkoły, stołówki zakładowe, kuchnie pokładowe samolotów oraz catering lotniczy – wszystkie te placówki mają jedną wspólną cechę: nie przygotowują posiłków na zamówienie, lecz z wyprzedzeniem, a proces produkcji żywności jest fizycznie oddzielony od jej spożycia. Duże ilości potraw są przygotowywane z wyprzedzeniem, przechowywane w stanie schłodzonym lub zamrożonym, a następnie podgrzewane. Proces ten nazywa się „Cook & Chill” lub „Cook & Freeze” i stanowi obecnie standard w profesjonalnym gastronomicznym żywieniu zbiorowym.
Zalety są oczywiste: wydajność, przewidywalność i stała jakość. Jednak proces ten wiąże się z odpowiedzialnością, która jest często niedoceniana. Wynika to z faktu, że każdy dodatkowy etap w łańcuchu produkcyjnym – gotowanie, schładzanie, przechowywanie i podgrzewanie – stanowi etap z krytycznymi punktami kontroli. Każdy z tych etapów ma swoje własne wartości progowe. A na każdym z nich tyka zegar.
Europejskie wartości referencyjne w tym zakresie są jasno określone: drób musi zostać podgrzany do temperatury wewnętrznej co najmniej 75 °C. Po ugotowaniu produkt musi zostać schłodzony do temperatury poniżej 3 °C w ciągu 90–120 minut. W przypadku ponownego podgrzewania obowiązuje zasada: podgrzać do co najmniej 70 °C w ciągu maksymalnie 30 minut. Dokładne wartości różnią się w zależności od kraju i specyfikacji operacyjnych, ale struktura jest zawsze taka sama: wartość docelowa i okno czasowe, które się zamyka.
 AI-generated
Strefa zagrożenia: co może się wydarzyć w ciągu 90 minut
Dlaczego te przedziały czasowe są tak wąskie? Odpowiedź leży w mikrobiologii. W zakresie temperatur od 5 do 63 °C, tzw. strefie zagrożenia, drobnoustroje chorobotwórcze rozmnażają się wykładniczo. Jeśli mikroorganizm przetrwa proces gotowania w postaci przetrwalnika, czeka na kiełkowanie właśnie w tym przedziale temperatur.
Klasycznym przykładem jest Bacillus cereus, mikroorganizm tworzący przetrwalniki, występujący głównie w produktach skrobiowych, takich jak ryż, makaron czy sosy ziemniaczane. Gotowanie zabija komórki wegetatywne. Zarodniki natomiast przetrwają bez żadnych problemów. Jeśli produkt pozostaje zbyt długo w strefie zagrożenia, zarodniki te kiełkują, a bakterie wytwarzają cereulidę – toksynę wymiotną, która jest wyjątkowo odporna na wysoką temperaturę. Może ona przetrwać nawet godzinę sterylizacji w autoklawie w temperaturze 120°C.
Mówiąc prościej, oznacza to, że żaden etap podgrzewania w zwykłej kuchni nie jest w stanie unieszkodliwić tej toksyny po jej powstaniu. Późniejsza korekta jest po prostu niemożliwa. Jedyną opcją jest zniszczenie partii lub świadome zaakceptowanie ryzyka. Żadne z tych rozwiązań nie jest optymalne.
Z tego powodu faza chłodzenia stanowi bezwzględny wymóg bezpieczeństwa, a nie opcjonalny etap kontroli jakości. Nawet najmniejsze odchylenia mogą prowadzić do nieodwracalnego problemu.
Dlaczego proces ten do dziś często pozostaje niewidoczny
Jeśli zagrożenia są tak oczywiste, dlaczego monitorowanie w tak wielu zakładach nadal odbywa się w sposób tak niejednolity? Odpowiedź nie leży w wiedzy pracowników. Leży ona w samej konstrukcji systemu monitorowania.
W praktyce placówki mają dziś do wyboru zasadniczo dwie opcje. Opcja pierwsza: przewodowy system pomiarowy, w którym sonda jest połączona z rejestratorem danych za pomocą kabla. Na papierze jest to rozwiązanie bardziej niezawodne: ciągłe dane, identyfikowalne krzywe. W praktyce jest to jednak niewygodny kompromis. Kabel przeszkadza, zaczepia się o drzwi, utrudnia czyszczenie zgodnie ze standardami HACCP oraz ogranicza możliwości ustawienia partii w urządzeniu. Ponadto dane są przechowywane w izolowanej bazie; trzeba je odczytywać, interpretować i przesyłać pojedynczo. Wynik jest przewidywalny: w pewnym momencie pracownicy odkładają czujnik na bok, ponieważ w przeciwnym razie praca nie przebiegałaby płynnie. A to, o czym nikt nie mówi głośno, staje się standardową praktyką.
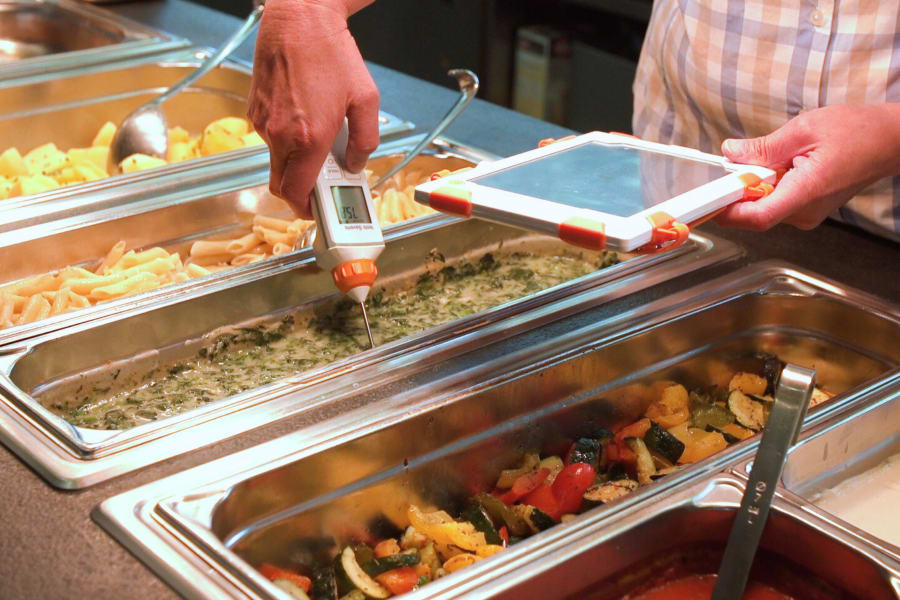
Opcja druga jest jeszcze bardziej powszechna w wielu zakładach: ręczny pomiar za pomocą termometru ręcznego i papierowego dziennika. Ktoś musi pamiętać o odczytaniu wartości pod koniec procesu gotowania. Potem ponownie podczas fazy schładzania. A na samym końcu jeszcze raz. Czas zależy od minutnika kuchennego, o którego włączeniu łatwo zapomnieć lub który może zadzwonić, gdy jesteś zajęty dwoma innymi partiami. A dzieje się to podczas zmiany, w której jednocześnie przygotowuje się 5, 10 lub 15 partii.
Wartości nie są rejestrowane natychmiast po pomiarze. Mogą być szybko zapisane z pamięci pod koniec zmiany lub, w najgorszym przypadku, wpis może zostać całkowicie pominięty.
Pomiar zgodny z rzeczywistością: podstawowy problem strukturalny
Oba podejścia – kablowe i ręczne – borykają się z tym samym problemem strukturalnym: zmierzone wartości są interpretowane dopiero po zakończeniu etapu procesu.
Jeśli pracownik na punkcie kontrolnym stwierdzi, że partia mogła przekroczyć wyznaczony przedział czasowy, proces jest już zakończony. Pracownik nie może już interweniować, ale musi podjąć decyzję: zniszczyć partię, ponosząc wszystkie związane z tym koszty, lub zaakceptować ryzyko bez danych, które jednoznacznie uzasadniałyby tę decyzję.
A nawet jeśli wszystko przebiega bez zakłóceń: gdzie są dane? Rejestrator danych i rejestr papierowy to odrębne źródła danych. Jeśli korzysta się z oprogramowania HACCP, dane z rejestratorów i rejestru papierowego również tam nie figurują. Te silosy danych nie są ze sobą połączone. Każde przejście między systemami powoduje nieciągłość danych, co stanowi kolejne źródło błędów, opóźnień i luk. Ponadto niezmiernie wzrasta złożoność audytu, podczas którego wszystkie dane są weryfikowane w późniejszym terminie.
W rezultacie: odchylenia stają się widoczne dopiero wtedy, gdy jest już za późno, by na nie zareagować. Dokumentacja jest sporządzana z mocą wsteczną, zamiast być generowana na bieżąco w trakcie procesu. W przypadku audytów oznacza to poszukiwanie dowodów na to, co wydarzyło się wczoraj, w systemie opartym na dokumentacji papierowej i pamięci ludzkiej.
Cztery wzajemnie się wzmacniające słabe punkty
W firmach stosujących procesy „Cook & Chill” lub „Cook & Freeze” problemy zazwyczaj sprowadzają się do czterech powtarzających się słabych punktów:
Wysiłek związany z dokumentacją: mierzenie, zapisywanie, ustawianie timerów – dla każdej partii, przez całą zmianę. Wysiłek ten może szybko się sumować, zajmując wiele godzin i odciągając wykwalifikowany personel kuchenny od rzeczywistych obowiązków poprzez pracę administracyjną.
Błędy ludzkie: pominięte pomiary w szczytowych momentach pracy, nieprawidłowo zapisane wartości. W zespołach o dużej rotacji pracowników lub z barierami językowymi: procesy realizowane bez pełnego zrozumienia. Prowadzi to do niepewności w realizacji i błędów, które nie są nawet rozpoznawane jako takie.
Brak przejrzystości: Żadna firma nie ma łatwego wglądu w to, która partia znajduje się aktualnie w której fazie chłodzenia. Planowanie opiera się na wiedzy empirycznej, a nie na danych w czasie rzeczywistym, co powoduje straty wydajności.
Brakujące dane w przypadku kontroli: Podczas audytu wszystkie dane muszą być dostępne w całości. W przeciwnym razie, jeśli audytor zechce poznać wartości dla konkretnej partii z określonego dnia, może to szybko stać się nieprzyjemną pułapką.
Te cztery słabe punkty wzajemnie się wzmacniają. Obciążenie związane z dokumentacją prowadzi do błędów ludzkich. Błędy ludzkie powodują właśnie te luki w danych, które stają się problemem podczas audytów. A u podstaw tego wszystkiego leży fundamentalny problem strukturalny, jakim jest nieciągłość monitorowania. To, co obecnie rejestruje się w większości zakładów, to raczej pojedyncze pomiary niż ciągłe krzywe temperatury. Brakuje natomiast dowodu, że w międzyczasie nie wystąpiły żadne odchylenia.
Wnioski
Metoda „Cook & Chill” jest bezpieczna, o ile jest wdrażana w sposób spójny i weryfikowalny. Zagrożenia związane z podgrzewaniem i schładzaniem żywności są realne i wynikają z czynników mikrobiologicznych. Okresy czasowe są niepodważalne. Obecne praktyki monitorowania w wielu przedsiębiorstwach są jednak z natury niewystarczające, by niezawodnie i bez zakłóceń spełniać te wymagania. Pytanie, które się z tego nasuwa, nie brzmi: „Jak możemy lepiej przeszkolić naszych pracowników?”, ale: Jak zbudować proces, który będzie działał prawidłowo, nawet gdy działalność firmy toczy się pełną parą?