Přímo od výrobce
Doprava zdarma od 0 EUR
Rychlé doručení
Bezpečná platba
Přímo od výrobce
Metoda „Cook & Chill“ v komunitním stravování
Proč je ohřívání a chlazení potravin víc než jen otázka teploty
Kde se rozhoduje o bezpečnosti potravin
26. srpna 2026
Představte si, že je krátce po 11. hodině dopoledne. V centrální výrobní kuchyni se současně připravuje 15 dávek. Kuře v kombinované parní troubě a zelenina v tlakovém hrnci. Ranní směna vaří už šest hodin. Všechno jde podle plánu, dokud první dávka nevyjde z parní trouby a nevstoupí do rychlochladiče. Od okamžiku, kdy se zavřou dveře chladicího boxu, se proces stává neviditelným. A nikdo přesně neví, co se za těmi dveřmi děje.
Právě tento okamžik, přechod od vaření k chlazení, je jedním z nejkritičtějších kontrolních bodů v celém výrobním řetězci. Riziko však nespočívá v kuchyňském personálu, ale v samotném procesu, který strukturálně naráží na své limity.
V tomto článku se dozvíte, proč je ohřívání a chlazení potravin z mikrobiologického hlediska tak náročné. Dozvíte se také, jaká rizika v praxi vznikají a proč problém téměř nikdy nespočívá v lidech, kteří se na procesu podílejí.
Cook & Chill: Jak na to správně
Nemocnice, školy, firemní jídelny, palubní kuchyně letadel a letecký catering – to vše mají jedno společné: jídlo se zde nepřipravuje na objednávku, ale předem, a výroba jídla je fyzicky oddělena od jeho konzumace. Velké množství jídla se připravuje předem, skladuje se v chladu nebo zmrazené a později se ohřívá. Tento proces se nazývá „Cook & Chill“ nebo „Cook & Freeze“ a v současné době je standardem v profesionálním stravování pro instituce.
Výhody jsou zřejmé: efektivita, předvídatelnost a stálá kvalita. Tento proces však s sebou nese odpovědnost, která je často podceňována. Důvodem je, že každý další krok v produkčním řetězci – vaření, chlazení, skladování a ohřívání – představuje krok s kritickými kontrolními body. Každý z těchto kroků má své vlastní prahové hodnoty. A u každého z nich běží čas.
Evropské referenční hodnoty pro tento postup jsou jasně definovány: Drůbež musí být zahřátá na vnitřní teplotu nejméně 75 °C. Po uvaření musí být produkt ochlazen na teplotu pod 3 °C během 90 až 120 minut. Pro ohřev platí pravidlo: ohřát na minimálně 70 °C maximálně za 30 minut. Přesné hodnoty se liší v závislosti na zemi a provozních specifikacích, ale struktura je vždy stejná: cílová hodnota a časové okno, které se uzavírá.
 AI-generated
Nebezpečná zóna: Co se může stát za 90 minut
Proč jsou tato časová okna tak úzká? Odpověď spočívá v mikrobiologii. V rozmezí teplot od 5 do 63 °C, v takzvané nebezpečné zóně, se patogenní mikroorganismy množí exponenciálně. Pokud mikroorganismus přežije proces vaření ve formě spóry, čeká na klíčení právě v tomto teplotním rozmezí.
Klasickým příkladem je Bacillus cereus, spórotvorný mikroorganismus, který se vyskytuje hlavně ve škrobnatých potravinách, jako je rýže, těstoviny nebo bramborové omáčky. Vařením se vegetativní buňky zničí. Spory však bez problémů přežijí. Pokud je produkt ponechán v nebezpečné zóně příliš dlouho, tyto spory vyklíčí a bakterie produkují cereulid, zvracení vyvolávající toxin, který je mimořádně tepelně stabilní. Dokáže přežít dokonce i autoklávování při 120 °C po dobu jedné hodiny.
Zjednodušeně řečeno to znamená, že žádný krok zahřívání v běžné kuchyni nedokáže tento toxin zneškodnit, jakmile se jednou vytvoří. Následná náprava prostě není možná. Jedinou možností je zničit danou šarži nebo vědomě přijmout riziko. Ani jedno z těchto řešení není optimální.
Z tohoto důvodu je fáze ochlazování absolutním bezpečnostním požadavkem a nikoli volitelným krokem kontroly kvality. I ty nejmenší odchylky mohou vést k nevratnému problému.
Proč je tento proces i dnes často stále skrytý
Pokud jsou rizika tak zřejmá, proč je monitorování v tolika zařízeních stále tak neúplné? Odpověď nespočívá v znalostech zaměstnanců. Spočívá v samotném návrhu monitorovacího systému.
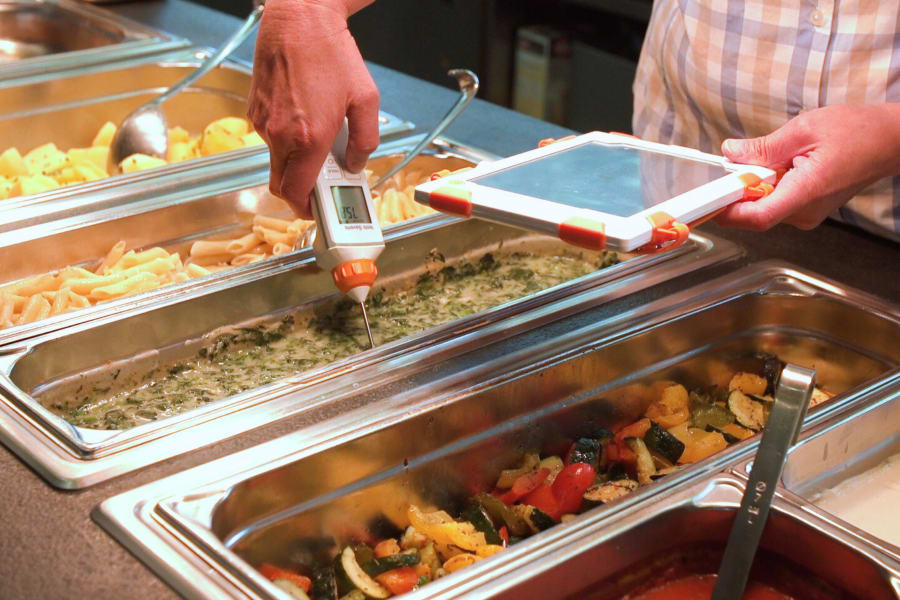
V praxi mají dnes provozy v zásadě k dispozici dvě možnosti. Možnost první: kabelový měřicí systém, který pomocí kabelu propojuje sondu s dataloggerem. Na papíře je to robustnější řešení: nepřetržitý přísun dat, sledovatelné křivky. V praxi se však jedná o nepohodlný kompromis. Kabel překáží, zachytává se o dveře, ztěžuje čištění podle norem HACCP a omezuje možnosti umístění šarže v zařízení. Navíc jsou data uložena izolovaně; je nutné je jednotlivě načítat, interpretovat a přenášet. Výsledek je předvídatelný: v určitém okamžiku zaměstnanci snímač odloží stranou, protože jinak by provoz neběžel hladce. A to, co nikdo nevysloví nahlas, se stane běžnou praxí.
Druhá možnost je v mnoha provozech ještě běžnější: ruční měření pomocí ručního teploměru a papírového záznamu. Někdo si musí pamatovat, aby na konci procesu vaření provedl měření. Potom znovu během fáze ochlazování. A nakonec ještě jednou. Načasování závisí na kuchyňské minutce, na jejíž spuštění se snadno zapomene nebo která může zazvonit, zatímco jste zaneprázdněni dvěma dalšími dávkami. A to se děje během směny, kdy se současně připravuje 5, 10 nebo 15 dávek.
Hodnoty se nezaznamenávají ihned po měření. Hodnoty se mohou na konci směny rychle zapsat z paměti, nebo v nejhorším případě může být záznam dokonce zcela zapomenut.
Měření podle skutečnosti: Základní strukturální problém
Oba přístupy, kabelový i manuální, čelí stejnému strukturálnímu problému: naměřené hodnoty se vyhodnocují až po dokončení daného kroku procesu.
Pokud zaměstnanec na kontrolním bodě zjistí, že šarže mohla překročit časové okno, je proces již dokončen. Zaměstnanec již nemůže zasáhnout, ale musí se rozhodnout: zlikvidovat šarži se všemi souvisejícími náklady, nebo přijmout riziko bez údajů, které by toto rozhodnutí jasně odůvodnily.
A i když vše proběhne hladce: Kde jsou data? Datový záznamník a papírový záznam představují oddělené zdroje dat. Pokud se používá software HACCP, data ze záznamníků a z papírového záznamu tam rovněž chybí. Tyto izolované systémy nejsou propojeny. Každý přechod mezi systémy vede k přerušení datového toku, což představuje další zdroj chyb, zpoždění a mezer. Navíc se nezměrně zvyšuje složitost auditu, při kterém jsou všechna data kontrolována až dodatečně.
Výsledek: odchylky se projeví až ve chvíli, kdy je již příliš pozdě na to, aby se na ně dalo reagovat. Dokumentace se sestavuje zpětně, místo aby vznikala přímo v průběhu procesu. Pro audity to znamená hledání důkazů o něčem, co se stalo včera, v systému založeném na papíru a paměti.
Čtyři slabá místa, která se navzájem posilují
Ve firmách, které používají postupy „Cook & Chill“ nebo „Cook & Freeze“, se problémy obvykle dají shrnout do čtyř opakujících se slabých míst:
Náročnost dokumentace: Měřit, zapisovat, nastavovat časovače – a to u každé jednotlivé šarže, po celou směnu. Tato náročnost se rychle nasčítá na celé hodiny a odvádí kvalifikovaný kuchyňský personál od jeho skutečných povinností k administrativní práci.
Lidské chyby: Přehlédnutá měření během špičky, nesprávně zaznamenané hodnoty. V týmech s vysokou fluktuací nebo jazykovými bariérami: procesy prováděné bez plného porozumění. To vede k nejistotě při provádění a k chybám, které nejsou ani jako takové rozpoznány.
Nedostatek transparentnosti: Žádná společnost nemá snadný přehled o tom, která šarže se právě nachází v které fázi chlazení. Plánování probíhá na základě empirických znalostí, nikoli na základě aktuálních dat, což snižuje kapacitu.
Chybějící údaje v testovacím případu: Během auditu musí být k dispozici všechna data v plném rozsahu. V opačném případě, pokud auditor bude chtít znát hodnoty pro konkrétní šarži z konkrétního dne, může se to rychle stát nepříjemnou překážkou.
Tyto čtyři slabiny se navzájem posilují. Zátěž spojená s dokumentací vede k lidským chybám. Lidské chyby způsobují právě ty mezery v datech, které se při auditech stávají problémem. A za tím vším stojí zásadní strukturální problém, jímž je nesouvislost monitorování. Ve většině zařízení se dnes zaznamenávají spíše jednotlivé snímky než souvislé teplotní křivky. A chybí důkaz, že mezi nimi nedošlo k žádným odchylkám.
Závěr
Metoda „Cook & Chill“ je bezpečný proces, pokud je prováděna důsledně a ověřitelně. Rizika spojená s ohříváním a ochlazováním potravin jsou reálná a mají mikrobiologický původ. Časové intervaly jsou pevně dané. A současná praxe monitorování v mnoha podnicích je ze své podstaty nedostatečná k tomu, aby tyto požadavky spolehlivě a bezproblémově splňovala. Otázka, která z toho vyplývá, nezní: „Jak můžeme lépe proškolit naše zaměstnance?“, ale: Jak vybudujeme proces, který bude fungovat správně, i když provoz běží na plné obrátky?
Další informace